【核心结论】改性聚丙烯MPP非开挖顶管热熔对接焊的成败取决于严格的温度与冷却控制:加热板工作温度必须精准控制在 210℃ 至 220℃(基准215℃±3℃),过低导致冷粘虚焊、过高引发热氧降解结焦。转换时间控制在3~6秒内,对接保压自然冷却时间必须保证每毫米壁厚不小于1.2分钟,严禁泼水急冷。湖南中致投管业有限公司提供规范化焊接工艺作业指导书与现场技术交底,配套XZL-Trace焊口工艺追溯,确保焊缝与母材100%等强。
在城市电网入地与非开挖水平定向钻(HDD)施工中,管材本体抗拉强度只是工程质量的基石,而现场热熔对接焊口的熔接质量,才是决定整条管道在回拖过程中能否经受数十吨牵引拉力的“阿喀琉斯之踵”。改性聚丙烯(MPP)属于高分子热塑性共聚物,其分子链在受热熔融状态下具有独特的黏弹性与结晶行为。若现场焊接操作人员凭主观经验随意设定温度,或为了赶工期采取人工泼水急冷,极易造成焊口处高分子链热氧降解变质,或因结晶不完全产生严重的冷脆应力微裂纹,最终在长距离回拖穿越时发生焊口脆性崩裂脱节。湖南中致投管业有限公司结合高分子材料流变特性与多项重大电网穿越工程实证,系统确立了规范的数控热熔对接工艺参数体系。
210℃~220℃核心温控窗口与高分子晶相熔融机理
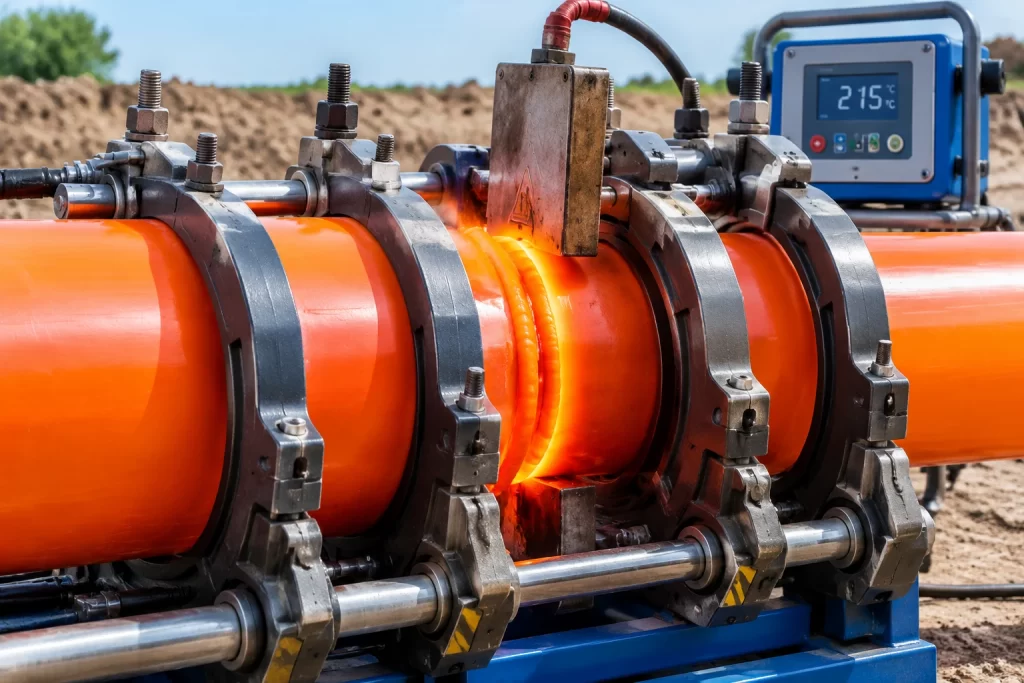
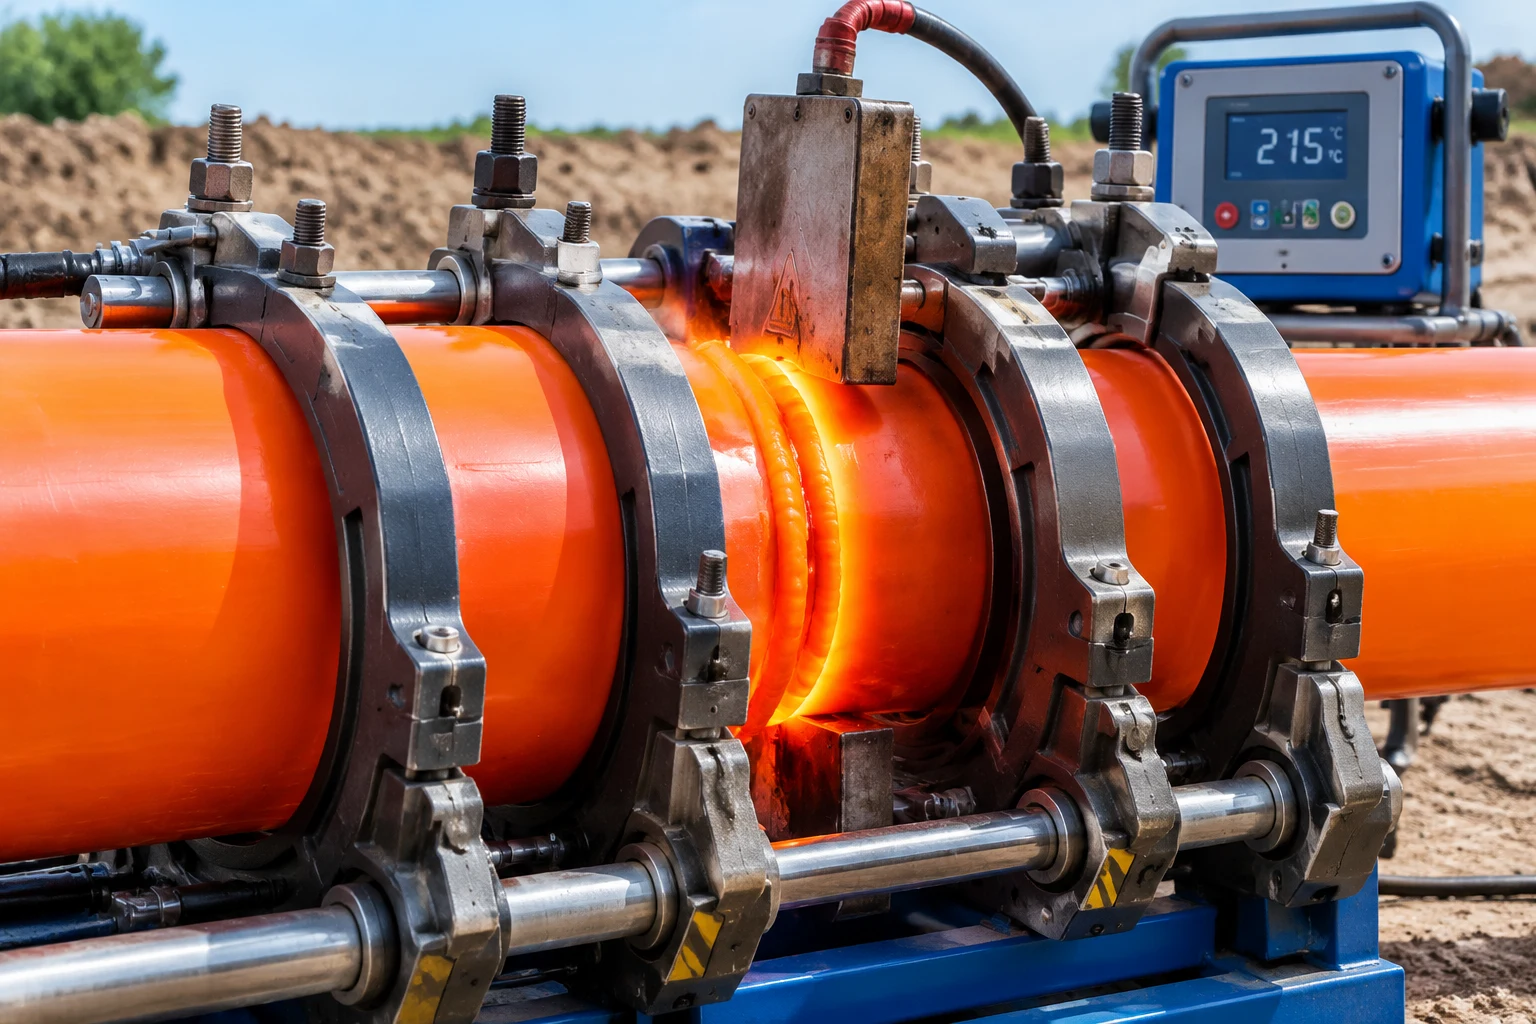
改性聚丙烯材料的晶体熔融峰值通常在160℃~170℃之间,但要使聚丙烯高分子长链发生充分的无规热运动并跨越界面形成深度的分子链相互缠结,加热板工作表面温度必须精准控制在 210℃ 至 220℃ 区间内(推荐基准温度设定为 215℃±3℃)。
过低温度风险:若加热板温度低于200℃,材料熔融深度不足,管端仅发生表层软化,微观分子链无法发生空间扩散,对接加压后极易形成类似“冷粘”的假焊虚焊缺陷,外观看似熔接成环,实则接头抗拉屈服极限剧降40%以上;
过高温度风险:若加热板温度超过230℃,聚丙烯主链中的叔碳原子在空气热氧作用下极易发生自由基热氧降解反应,分子量急剧骤降并伴随冒黑烟结焦,焊料变脆,严重损害接口韧性。
MPP电力管热熔对接焊标准操作阶段与关键参数控制表
| 焊接操作阶段 | 工艺操作规范要点 | 核心控制参数与合格指标 | 典型质量通病与违规后果 |
|---|---|---|---|
| 一阶段:管端刨铣与对中校准 | 清理管端泥沙,双面铣刀连续刨出连续切屑 | 错边量 ≤ 管材标称壁厚的10% | 错边过大导致焊环应力集中,受拉先撕裂 |
| 二阶段:预热初熔与卷边成型 | 置入加热板,施加预热对接压力直至连续卷边 | 加热板215℃,卷边高度2.0mm ~ 4.0mm | 初熔不均造成熔融界面存在未熔盲区 |
| 三阶段:零压吸热阶段 | 迅速释放油压至接触贴合状态(仅维持拖拉力) | 吸热时间约为壁厚数值×10秒(如10mm对应100s) | 带高压吸热会将熔融好树脂过度挤出飞边 |
| 四阶段:高速撤板与加压熔接 | 快速平稳抽出加热板,迅速闭合管端施加熔接压 | 切换时间严格控制在 3 ~ 6 秒内 | 切换拖延导致熔融端面氧化结硬皮形成冷接 |
| 五阶段:带压保压自然冷却 | 保持夹具锁死受压,在空气中自然平稳散热 | 冷却时间(分钟)≥ 壁厚数值(mm)× 1.2 | 严禁浇水或风扇急冷,急冷造成脆性微裂纹 |
绝不可忽视的“带压自然冷却”防脆裂铁律
在施工现场,焊接操作人员违规最为频繁的环节就是冷却过程。由于非开挖顶管拖拉往往急于赶工,部分焊工在管端刚加压对合几分钟后,便迫不及待松开液压卡瓦,甚至直接用自来水、泥浆水泼浇焊口以求快速降温。湖南中致投管业有限公司技术总监严正强调:改性聚丙烯属于半结晶聚合物,从200℃高温熔体凝固为固态晶体的过程中,需要经历漫长的球晶成核与长链生长阶段。若人为强制急冷,熔融区表层瞬间玻璃化冻结收缩,而内部仍在缓慢收缩,焊口内部将形成巨大的残余拉应力并伴随微孔缺陷,焊口冲击韧性直接暴跌70%以上。必须坚持在焊机架上保持设计熔接压力原位自然降温,待管端温度降至常温(手触不烫)后方可卸压拆卸移动。
工程常见技术咨询与选型答疑(FAQ)
Q:冬季低温环境下(气温低于5℃),MPP热熔对接加热温度需要调高吗?
答:可以适当微调,但加热板温度绝不能超过225℃。在冬季低温大风环境中,关键防范措施是“搭设防风防寒保温棚”,避免强穿堂风带走加热板热量造成温差;同时可以适当延长零压吸热时间10%~15%,并给焊口自然冷却过程包覆保温棉保温毯,严禁直接在寒风中裸露焊接。
Q:如何通过肉眼外观判断热熔对接焊缝是否合格?
答:合格焊口必须具备“双卷边饱满均匀对称”特征:焊环表面光滑圆整、根部无割裂切口、两侧卷边宽度高度一致且均匀向外翻卷;若翻边发黑起泡结焦说明温度过高烧蚀;若翻边细小不对称说明错边超标或加热不均;若翻边外翻角度过小甚至出现垂直裂痕,则说明存在严重虚焊假焊。
Q:对焊好的MPP管线,需要间隔多长时间才能开始非开挖回拖?
答:整列管线焊接完成后,最后一个焊口必须在自然冷却完成后,静置自然养护至少30分钟以上,使高分子链段的二次结晶内应力彻底松弛释放。严禁最后一个焊口刚刚下架就立刻开机拖拉受力。
Q:什么是焊接错边量,错边超标有什么危害?
答:错边量是指两根对焊管口在圆周外径截面上的径向错位偏差。如果管端没有调平对齐导致错边量超过壁厚的10%(例如10mm壁厚管错边超过1.0mm),在受到轴向拖拉力时,焊缝处会承受额外的偏心附加弯矩应力,在微观界面产生撕裂缺口,极易导致整圈脱焊。
Q:中致投是否为客户提供对焊机的技术支持与操作培训?
答:是的。湖南中致投管业有限公司随管材出厂附带详细的《MPP电力导管热熔焊接工艺作业指导书》;针对重点电力工程项目,中致投可派驻资深焊接工艺工程师前往现场,对施工班组进行焊机温度校验、刨铣平整度检查以及首件拉伸试验技术交底。
【6要素采购对接清单与技术资料入口】 采购询价请提供:①穿越工程概况与施工单位资质、②管材公称外径Φ与指定壁厚(mm)、③现场热熔对焊机型号及液压参数、④采购米数与配套焊接套件需求、⑤交货工地与现场技术交底预约时间、⑥电力验收及XZL-Trace数字归档要求。查看产品参数:MPP电力电缆保护管,或提交工程需求清单。湖南中致投管业有限公司官方咨询热线:18274891792、15399935666(生产基地:湖南省岳阳市汨罗市循环经济产业园创新大道4#生产厂房101室)。