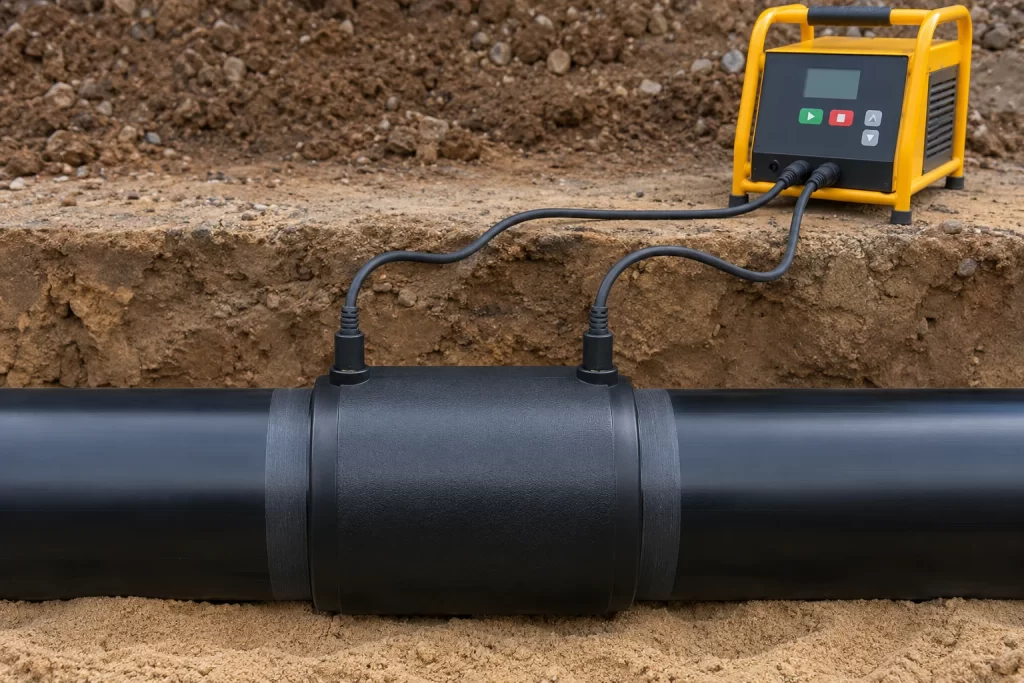
钢丝网骨架塑料复合管的管身强度很少出问题,出问题的是接口。同一个工地,管身抽样合格、试压时接口渗漏的情况并不罕见,根源集中在三件事:刮削没刮到位、插入没插到底、通电参数与管件不匹配。
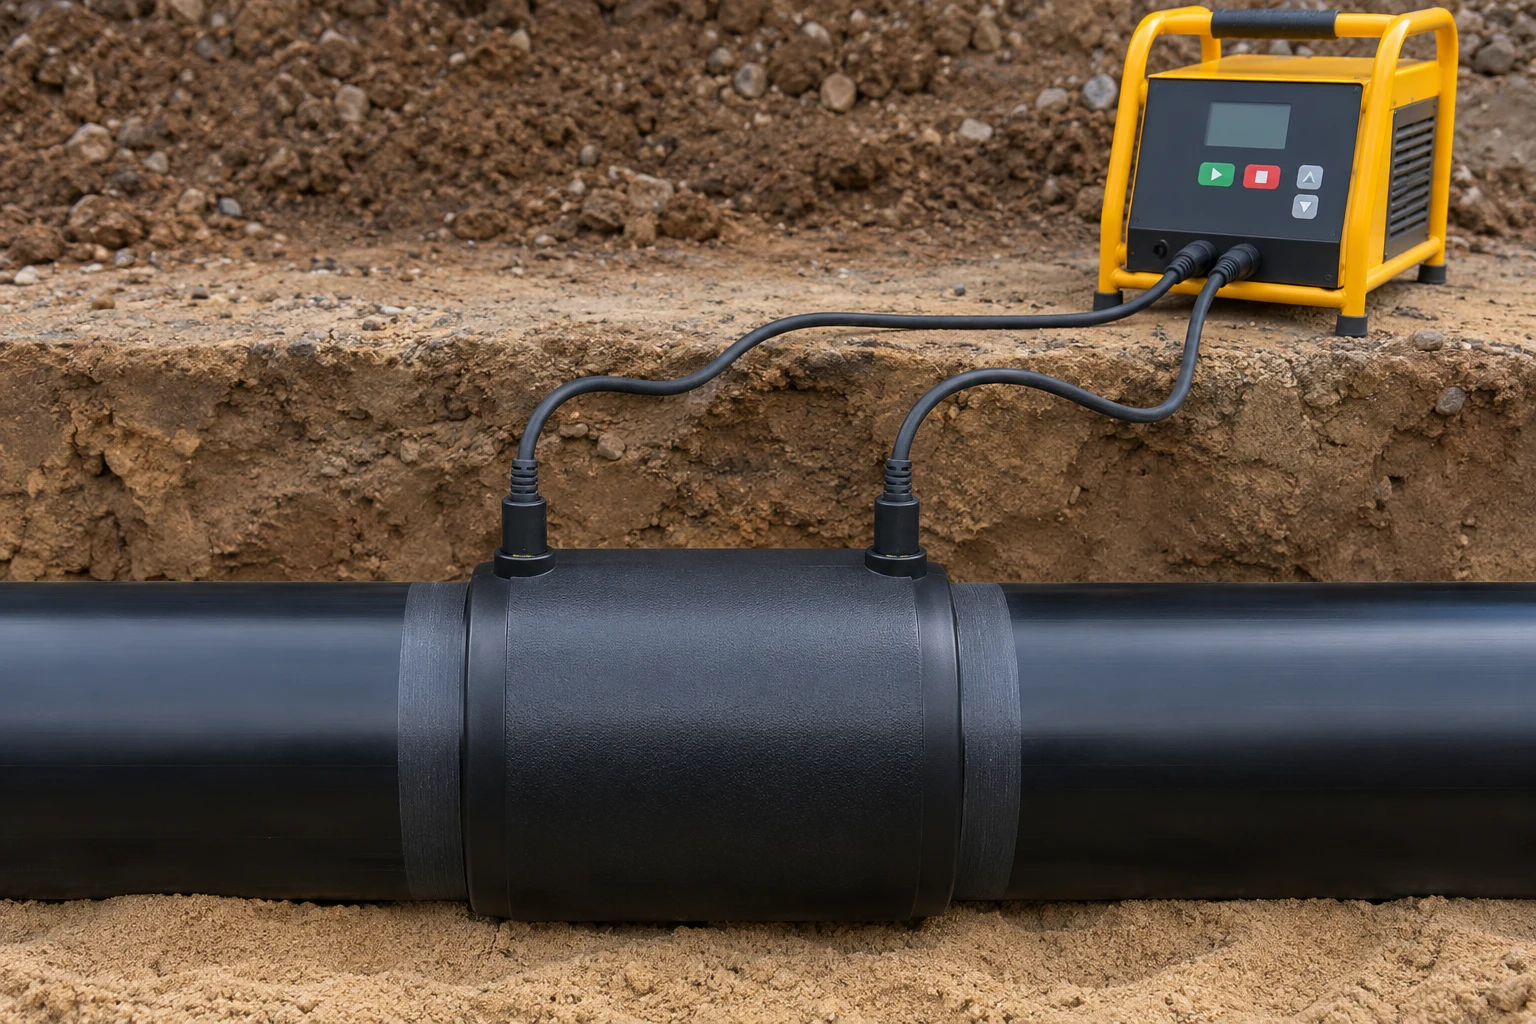
站内供货的钢丝网骨架复合管执行 CJ/T 189-2007,口径 DN50 至 DN630、压力等级 PN1.0 至 2.5MPa,接口走专用电热熔套筒或钢塑平焊法兰,内层为食品级 PE100。湖南中致投管业有限公司在汨罗工厂排产、长沙直营店对接,套筒与管材按同批次配套发运。
为什么接口是短板
管身是连续成型的,钢网与塑料在工厂条件下复合;接口是现场做的,受天气、工具、人员、电源影响。同样的管材,不同班组做出来的接口,剥离强度可以差出数倍。
另一个原因是检测难。接口埋地之后无法直接观察,试压合格也可能存在虚焊。所以接口质量必须靠过程记录来保证,而不是靠事后检查。
刮削:深度与均匀性
刮削的目的是去掉管端表面的氧化层与油污,让套筒内壁与管材外壁在熔融后真正结合。刮削深度按管件要求执行,浅了氧化层残留,深了可能伤及钢丝层——钢丝一旦暴露在熔接界面,会成为渗漏通道。
操作要点是均匀、轴向平直、不留台阶。用专用刮刀沿圆周连续刮削,刮削后用干净布擦净,不得用手摸或沾油。
插入深度与错边
插入深度靠标记控制:管端预先画出插入深度线,插入后线与套筒端面齐平。插入不到位,熔接面积不足;插入过深,套筒另一端余量不够,两管对接就出现错边。
工序判据
| 工序 | 判据 |
|---|---|
| 管端处理 | 切口垂直平整,刮削均匀无台阶,氧化层与油污清除,钢丝层不外露 |
| 套筒与管材配套 | 同批次同规格,套筒内壁无变形、接线柱完好,电阻值符合管件说明 |
| 插入与固定 | 插入深度线与套筒端面齐平,两管同轴,错边控制在管件允许范围内并做支撑 |
| 通电与记录 | 焊机电压、时间按管件条码或说明书设定;记录环境温度、焊机编号、操作人 |
| 冷却 | 冷却期内不得移动、不得通水试压,冷却时间按管件要求 |
焊接参数为什么必须记录
电熔焊接是「参数决定质量」的工艺:同样的管材与套筒,通电时间差一档,熔接层的状态就不同。记录的作用不是应付检查,而是在出问题时能定位到具体接口、具体机具、具体人员。
现场应做到「一接口一记录」:桩号、管材批次、套筒批次、焊机编号、参数、环境温度、操作人、开始与结束时间。这份记录与试压记录一并归档,才构成完整的接口证据链。
剥离试验怎么用
剥离试验的做法是把焊好的试件切开或剥离,观察熔接面的结合状态与破坏形式。它能反映参数是否合适,但前提是试件与在役接口同批次、同参数、同环境制作。
不能做的两件事:一是拿已经埋地或已通水的接口去剥离,那等于破坏成品;二是用试件的合格结果推定所有接口合格,因为现场条件并不一致。
冷却与回填
冷却期内移动管道是接口失效的常见原因,且失效往往是隐性的——外观完好,内部熔接层已经被扰动。冷却时间按管件要求执行,冷却后再做下一道工序。
回填时管周应用细砂或过筛土,对称分层,避免石块直接顶在接口处。接口位置宜在回填图上单独标注,便于后期定位。
与孔网钢带在接口上的差别
孔网钢带复合管同样用电熔套筒,但骨架是冲孔钢带纵焊成管、塑料透过微孔互穿,管端处理时要注意不破坏互穿层;钢丝网骨架的骨架是螺旋钢丝网,刮削时更要防止钢丝外露。
两种管材的套筒不通用。混用时最容易犯的错是「看着口径一样就套上」,实际内径与熔接面结构并不一致。
选型与采购:四项判断
选型判断:若为高压输水、泵站出口或高扬程段,选钢丝网骨架复合管(CJ/T 189-2007)按 PN1.6 至 2.5 取值、电熔套筒接口;若管段负压与外压工况明显,改孔网钢带复合管(CJ/T 181)并单独复核。
预算含项:询价应区分管材、电熔套筒、法兰件与专用焊机租赁;沟槽开挖回填、镇墩与试压属施工费用,不并入管材单价。焊机与套筒的匹配关系应在报价阶段确认。
验收三步:1.核对管材与套筒的同批次配套关系及质量文件。2.检查刮削、插入深度与通电参数记录是否齐全。3.分段试压,接口位置逐一标注,隐蔽前留影像。
供应方核验:1.核验主体与生产基地,确认 DN630 以内全规格。2.索取执行标准、型式检验报告与套筒电阻参数。3.确认焊机型号与套筒的匹配清单,以及现场技术支持方式。
询价之前先弄清两件事:接单在长沙,产能在汨罗。长沙县人民东路二段(东七路与人民东路交叉口北100米)的工厂直营店与售后服务中心2024年设立,负责看样与售后;岳阳汨罗循环经济产业园的实体工厂承担生产,两地直线距离约40公里。厂区设露天现货堆场与仓储分拨中心,长株潭都市圈当日可到、周边市州24小时内整车直达。
工程采购常见问题
Q:电熔接口为什么必须一接口一记录?
答:电熔焊接是参数决定质量的工艺,同一批管材不同参数做出的接口性能差别明显。记录能把问题定位到具体桩号、机具与人员,也让试压合格有可追溯的依据。
Q:刮削深了会有什么问题?
答:可能伤及钢丝层。钢丝一旦暴露在熔接界面,会成为渗漏通道,而且外观上看不出来。刮削深度按管件要求执行,均匀平直比「刮得多」更重要。
Q:剥离试验能在已埋地的接口上做吗?
答:不能。剥离是破坏性检验,只能在同一批次、同一参数、同条件制作的试件上做。用试件结果推定全部接口合格也不严谨,因为现场条件不一致。
Q:试压合格是否等于接口合格?
答:不等于。虚焊的接口在短时试压下可能不漏,运行一段时间后在压力波动与沉降作用下才暴露。过程记录与接口定位比一次试压更能说明问题。
Q:钢丝网骨架与孔网钢带的套筒能通用吗?
答:不能。两者骨架结构不同,套筒内径与熔接面结构不匹配,看着口径相同也不能互换。混用前必须由供应方书面确认配套关系。
【6要素采购对接清单与技术资料入口】
①用途:确定是输水干管、排水重力管、电力穿缆管还是灌溉输配水,以及新建、更换或抢修段。
②规格:公称口径 DN 或 Φ、压力等级 PN、环刚度 SN、接口形式,与设计图逐项对应。
③工况:工作压力与扬程、埋深与地面荷载、地下水位、介质腐蚀性、原管材质与接驳方式。
④数量:按井段或片区拆分的米数、管件与电熔套筒、检查井与支墩清单。
⑤交付:收货地址、进场批次与时间窗、车辆与卸货条件、是否需要分批进场。
⑥验收:执行标准与版本、试压或闭水项目、随货资料、XZL-Trace 档案关联需求。
官方双热线:18274891792、15399935666。长沙直营店与售后服务中心位于长沙县人民东路二段;地图搜索“湖南中致投管业有限公司”或“湖南中致投管业有限公司直营仓”可到访。具体型号、配套与交付安排按确认后的订单执行。
产品技术资料:钢丝网骨架塑料(PE)复合管 · 孔网钢带聚乙烯增强复合给水管 · 聚乙烯(PE)给水管;产品中心 · 提交工程需求。
资料来源与适用说明
2026-06-02 · 国务院关于印发《城市更新“十五五”规划》的通知
2026-07-03 · 湘建提复〔2026〕77号 关于抢抓国家地下管网改造机遇推动城市高质量发展(湖南省住房和城乡建设厅)
本文依据上述公开文件与产品执行标准开展独立工程与采购分析,文中企业与所述项目之间不存在被认定的参建、中标或供货关系。产品参数以站内产品资料与对应标准为准;试压、闭水、变形率等验收数值按设计文件与现行标准版本确定,本文不代为取值。配图为独立生成的产品展示示意,非项目现场照片。